


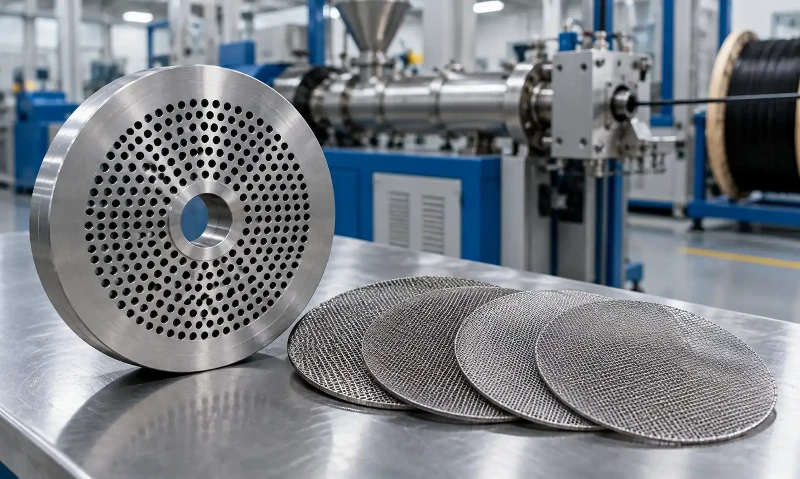
Une plaque de rupture soutient le tamis et guide le polymère fondu filtré vers la tête d'extrusion, tandis que le tamis capture la contamination solide avant qu'elle n'atteigne la filière. Ensemble, ils créent une chute de pression contrôlée, protègent les passages d'écoulement en aval et aident l'extrudeuse à fournir une fusion plus propre et plus cohérente.
Ces composants sont particulièrement importants lorsque la qualité de la surface, la cohérence dimensionnelle et la propreté de la matrice sont importantes. Dansfabrication de câbles à fibres optiquesPar exemple, l'extrusion stable de la gaine ne dépend pas uniquement de la température : la propreté de la fonte, la stabilité de la pression, l'état du composé et la configuration de la matrice affectent tous le câble fini.
Plaque de disjoncteur vs pack d'écran
- Pack écran :Le filtre en treillis métallique remplaçable qui retient la contamination solide dans le polymère fondu.
- Plaque de disjoncteur :La plaque perforée rigide qui soutient le filtre contre la pression de la matière fondue et fournit des passages pour la matière fondue filtrée.
- Effet combiné :L'assemblage filtre la matière fondue, ajoute une résistance à l'écoulement et influence la pression et le débit entrant dans la filière.
Le terme anglais standard désignant le composant de support perforé décrit ici estplaque de disjoncteur. Des termes tels querépartiteur de débitouplaque de distributionpeut faire référence à d'autres composants à l'intérieur d'une tête d'extrusion et ne doit pas être utilisé de manière interchangeable à moins que le dessin de l'équipement n'utilise cette terminologie.
Où sont installés la plaque de disjoncteur et le pack d'écran ?
Dans une ligne d'extrusion monovis conventionnelle, la séquence habituelle de fusion est la suivante :
Embout de vis → pack d'écran → plaque de disjoncteur → adaptateur ou tête d'extrusion → matrice
Le bloc de tamis se trouve du côté amont de la plaque de disjoncteur afin que la plaque puisse résister à la force agissant sur le treillis. Certaines machines intègrent les deux composants dans un changeur de tamis manuel, hydraulique ou continu. La disposition exacte doit être confirmée à partir de la conception de l'extrudeuse ou du changeur de tamis ; il ne faut pas le déduire uniquement du diamètre nominal de la vis.

Fonctions d'une plaque de disjoncteur d'extrudeuse
1. Prise en charge du pack d'écran
Un écran en treillis métallique peut se déformer ou se rompre s'il est exposé à une pression d'extrusion sans support adéquat. La plaque de rupture fournit une surface de support rigide tout en permettant au polymère de passer à travers ses trous. Un support correct aide le tamis à maintenir sa position et réduit le risque de fragments en aval ou de fonte non filtrée contournant un pack endommagé.
2. Influencer la direction et la distribution du flux de fusion
La vis rotative donne à la matière fondue une composante circonférentielle lorsqu'elle se déplace vers l'extrémité de décharge du baril. Le passage à travers un tamis et une plaque de rupture perforée réduit cette tendance à la rotation et divise la matière fondue en plusieurs chemins d'écoulement avant qu'elle n'entre dans l'adaptateur et la matrice.
Cela ne garantit pas un écoulement laminaire parfaitement uniforme ou pleinement développé. L'équilibre final du débit dépend toujours de l'adaptateur, de la tête, de la géométrie de la filière, de la viscosité de la matière fondue, du profil de température et du débit de sortie. La taille et la configuration des trous des plaques de rupture peuvent influencer la distribution, mais elles ne peuvent pas corriger à elles seules un canal d'écoulement mal conçu.
3. Contribuer à la contre-pression
La plaque de rupture, le bloc de tamisage et la filière en aval résistent tous à l'écoulement de la matière fondue. Cette résistance crée une pression à l’extrémité de décharge de l’extrudeuse. Un niveau contrôlé de contre-pression peut favoriser la fusion et le mélange, mais une résistance excessive peut réduire le rendement, augmenter la température de fusion, augmenter la charge du moteur ou provoquer des fuites au niveau des joints.
La plaque de rupture ne doit donc pas être décrite comme un clapet anti-retour empêchant la fonte de refluer dans le fût. Ses principales fonctions sont le support du tamis, le passage de la matière fondue et la contribution aux conditions de pression et de débit en amont de la filière.
4. Fournir une interface mécanique
Selon la conception de la machine, l'ensemble de plaque de rupture peut également aider à localiser, sceller ou aligner la sortie du canon et l'adaptateur. Ces fonctions sont spécifiques à l'équipement. Cela ne facilite normalement pas le remplacement du canon, et cela ne doit pas être présenté comme une fonction générale de la plaque de rupture.
Fonctions d'un pack d'écran d'extrudeuse
1. Filtrage de la contamination solide
Le tamis peut retenir les particules métalliques, le polymère dégradé, les charbons, les agglomérats et autres solides transportés par la masse fondue. L'élimination de ces contaminants aide à protéger les passages étroits de la filière et réduit les défauts visibles dans l'extrudat.
Un paquet de treillis métallique conventionnel n'élimine pas chaque gel ni chaque particule incomplètement fondue. Les gels mous peuvent se déformer et passer à travers le maillage, tandis qu'un tamis surchargé ou endommagé peut perdre son efficacité de filtration. Le niveau de filtration requis doit être adapté au composé, au produit et à la tolérance aux défauts.
2. Création d'une chute de pression contrôlée
À mesure que le polymère s'écoule à travers les ouvertures du maillage, le tamis crée une résistance. Augmenter le nombre de couches, utiliser des mailles plus fines ou permettre à la contamination de s'accumuler augmente généralement la chute de pression à travers le pack.
Une résistance appropriée peut améliorer l’homogénéisation de la matière fondue, mais une contre-pression plus élevée n’est pas automatiquement meilleure.Conseils PlasticsToday sur la filtration par fusionnote qu'un ensemble de tamis et une plaque de rupture peuvent améliorer le mélange, tandis que les tamis bloqués provoquent une augmentation de la contre-pression et nécessitent éventuellement un remplacement.Guide de filière d'extrusion de Dyniscodécrit également les problèmes mécaniques et de processus qui peuvent survenir lorsque la pression requise pour déplacer le matériau à travers la filière devient trop élevée.
3. Protéger la qualité des produits et les équipements en aval
Une filtration stable peut réduire la contamination de la filière, les points noirs, les marques de surface et les interruptions causées par des passages d'écoulement bloqués. Pour l'extrusion de câbles, le pack de blindage doit être considéré avec lematériaux de câbles à fibres optiques, propreté du composé, conception des vis, pression de tête et température d'extrusion.
Comment sélectionner une plaque de disjoncteur
Il n’existe pas de spécification universelle de plaque de rupture pour chaque extrudeuse. Des valeurs telles qu'un diamètre de trou de 3 à 7 mm, une zone ouverte de 30 à 50 % ou une épaisseur égale à une fraction fixe du diamètre de la vis peuvent apparaître dans des directives spécifiques à l'équipement, mais elles ne doivent pas être traitées comme des règles de conception générales sans vérifier la machine, le matériau et le rendement requis.
| Facteur de sélection | Ce qui doit être évalué |
|---|---|
| Diamètre de la plaque et géométrie de montage | Faites correspondre la sortie du canon, l'adaptateur ou le changeur de tamis, y compris les rainures, les sièges et les surfaces d'étanchéité. |
| Épaisseur de la plaque | Confirmez la résistance mécanique, l’espace d’installation disponible, la pression nominale et la conception de l’équipement d’origine. |
| Diamètre du trou et zone ouverte | Équilibrez la chute de pression, le support du tamis, le débit de fusion et les exigences de nettoyage. |
| Modèle de trou | Utilisez un modèle qui fournit un support adéquat et évite les régions stagnantes inutiles tout en répondant aux exigences de débit en aval. |
| Matériel | Sélectionnez en fonction de la résistance, de l'usure, de la corrosion, de la température de traitement et de la compatibilité avec le polymère et la méthode de nettoyage. |
| Finition passage de flux | Gardez les trous et les surfaces lisses et exempts de bavures, de dommages ou de résidus qui pourraient emprisonner ou dégrader le polymère. |
L'acier nitruré 38CrMoAl peut être utilisé dans certains équipements en raison de sa dureté de surface et de sa résistance à l'usure, mais ce n'est pas le seul choix valable. Les aciers inoxydables, les aciers à outils et autres alliages peuvent être spécifiés en fonction de la pression, de la corrosion, de l'usure et de la conception originale de la machine. La nitruration ne doit pas être décrite comme une protection universelle contre la rouille.
Comment sélectionner le maillage d'écran et le nombre de couches
La sélection du tamis commence par le plus petit contaminant nocif qui doit être retenu, mais le nombre de mailles seul ne suffit pas. Le diamètre du fil, le tissage, la zone ouverte, le matériau, la séquence de couches et la surface totale de filtration affectent également la chute de pression et la rétention des particules.
| Exigence du processus | Considération du pack d'écrans |
|---|---|
| Composé vierge relativement propre | Un pack de résistance inférieure peut suffire si le produit et la filière peuvent tolérer le niveau de filtration résultant. |
| Surface fine ou exigences dimensionnelles serrées | Une filtration plus fine peut être utile, à condition que la pression, la température de fusion et la durée de vie du pack restent dans des limites validées. |
| Aliments retraités ou sujets à la contamination | Une plus grande capacité de rétention des impuretés ou une filtration par étapes peuvent être nécessaires ; la pression doit être surveillée de près. |
| Composé hautement chargé ou à haute viscosité | Utilisez suffisamment de filtration pour répondre aux exigences du produit sans créer une chute de pression excessive ou augmentant rapidement. |
| Composé sensible à la chaleur | Minimisez le volume stagnant et le temps de séjour excessif, et validez le pack de tamis par rapport aux limites de pression et de température de fusion. |
Des nombres de mailles compris entre 20 et 120 sont utilisés dans de nombreux dispositifs de filtration grossière et modérée, mais il ne s'agit pas d'une fenêtre de fonctionnement universelle. Certaines applications utilisent des maillages plus fins ou des supports alternatifs. Les toiles métalliques en acier inoxydable sont courantes car elles combinent résistance et résistance à la corrosion. Le cuivre, le laiton, les alliages de nickel, le métal fritté et d'autres matériaux ne sont utilisés que lorsque les spécifications du procédé le justifient ; Le matériau du tamis ne doit pas être sélectionné simplement en étiquetant un métal « grossier » et un autre « fin ».
Disposition correcte du pack d'écrans
Définissez toujours la disposition dans le sens de l'écoulement du matériau fondu. Un concept multicouche courant est :
Couche de protection grossière → couche intermédiaire → couche de filtration fine → couche de support grossière → plaque de rupture
La couche grossière en amont intercepte une contamination plus importante et protège les mailles plus fines. La couche grossière en aval supporte le matériau le plus fin au-dessus des trous de la plaque de rupture. Les packs réels peuvent utiliser différentes séquences, plusieurs couches fines, des supports à tissage hollandais, des packs encadrés ou des éléments frittés.
Une règle universelle à deux niveaux n’est pas recommandée. Avec seulement deux écrans, la conception peut donner la priorité à la protection en amont ou au support en aval en fonction de la résistance du maillage, de la géométrie de la plaque de rupture et de la pression du processus. Utilisez les spécifications de machine établies ou une conception de tamis validée dans des conditions de production réelles.

Procédure d'installation
- Confirmez le sens du débit.Identifiez le côté vis, le côté matrice et le côté support de la plaque de rupture avant de disposer les couches de treillis.
- Inspectez les composants.N'installez pas d'écrans présentant des plis, des fils cassés, une contamination ou des dimensions incorrectes.
- Nettoyer les surfaces d'étanchéité et d'appui.Retirez l'ancien polymère sans endommager la plaque, le siège du tamis ou les passages d'écoulement.
- Positionnez le paquet uniformément.Le tamis doit être plat et couvrir la zone d'écoulement prévue sans espaces de bord permettant le contournement de la matière fondue.
- Installez correctement la plaque de disjoncteur.Confirmez l’orientation, l’assise, l’alignement et toute exigence d’étanchéité spécifique à l’équipement.
- Chauffer et démarrer la ligne selon la procédure approuvée.Évitez de forcer un composé froid ou insuffisamment ramolli à travers un filtre fin.
- Surveillez la pression, la température et le débit.Comparez les valeurs stabilisées avec la fenêtre de fonctionnement validée pour ce produit et ce composé.
La distance entre la pointe de la vis et la plaque du disjoncteur est un paramètre de conception de l'équipement et non une valeur universelle de 0,1 fois le diamètre de la vis. Un écart incorrect peut créer une stagnation, une instabilité de la pression ou des interférences mécaniques. Suivez le dessin du fabricant de l'extrudeuse ou une configuration de processus validée.
Considérations relatives aux composés de câbles PVC et LSZH

Le PVC rigide et les composés sans halogène à faible émission de fumée ne doivent pas être soumis à une règle générale stipulant que les filtres ou les plaques de rupture doivent toujours être retirés. Les deux familles de matériaux peuvent être sensibles à une température, un cisaillement ou un temps de séjour excessifs, tandis que les composés LSZH hautement chargés peuvent également produire une augmentation rapide de la pression grâce à une filtration restrictive.
La bonne décision dépend de :
- la fenêtre de traitement du fournisseur de composés ;
- teneur en charges, viscosité et stabilité thermique ;
- la propreté de la matière première et la politique de rebroyage ;
- la conception de la matrice et du changeur d'écran ;
- pression de tête et température de fusion acceptables ;
- les exigences de surface et dimensionnelles du câble ;
- la surface de filtration disponible et la durée de vie prévue du tamis.
Les réponses possibles au processus incluent un ensemble de tamis plus grossier ou à faible résistance, une zone de filtration plus grande, des intervalles de changement plus courts, une manipulation améliorée des matériaux ou un changeur de tamis qui limite l'interruption du débit. L'omission d'un composant ne devrait se produire que lorsque la conception de l'équipement et les essais de production soutiennent cette décision.
Pour un contexte spécifique au matériau, comparezMatériaux de revêtement PE et LSZHet examiner les implications de traitement deComposés de gaine sans halogène à faible émission de fumée. Les réglages du canon et de la tête doivent également être évalués ainsi que les facteurs décrits dans ce guide pourtempérature de la machine d'extrusion.
Quand faut-il changer un pack de tamis d’extrudeuse ?
Un intervalle de temps fixe n'est pas fiable pour chaque cycle de production. L’état du tamis est mieux évalué à partir des tendances des processus et de la qualité du produit. Un remplacement peut être nécessaire lorsqu'un ou plusieurs des événements suivants se produisent :
- la pression avant que le tamis ne monte régulièrement au-delà de la plage de fonctionnement validée ;
- la pression différentielle à travers la section de filtration atteint la limite de l'équipement ou du processus ;
- la sortie chute à la même vitesse de vis ;
- la charge du moteur ou la température de fusion augmentent sans autre cause claire ;
- la pression devient instable;
- les taches noires, les défauts de surface ou la contamination augmentent ;
- le tamis atteint la limite approuvée de temps de production ou de débit de matériaux.
Les limites de modification doivent être basées sur l'extrudeuse, le changeur de tamis, le composé et les spécifications du produit. La vérification du câble fini reste nécessaire après l'ajustement du processus ; voir le rôle plus large detest de câbles à fibres optiquespour confirmer les performances du produit.
Problèmes courants et causes probables
| Problème observé | Cause possible du bloc écran ou de la plaque de disjoncteur | Vérification recommandée |
|---|---|---|
| La pression monte trop vite | Le maillage est trop fin, la zone de filtration est trop petite, la contamination est élevée ou le pack se charge rapidement. | Vérifiez la propreté du composé, les spécifications du maillage, le nombre de couches, la tendance de la pression et l'intervalle de changement de tamis. |
| Faible rendement à vitesse de vis normale | Résistance excessive à travers le tamis ou les trous obstrués de la plaque de disjoncteur. | Inspectez le pack, les passages des plaques, la température de fusion et la restriction de la filière en aval. |
| La contamination reste dans le produit | L'écran est endommagé, mal installé, trop grossier ou permet un contournement des bords. | Inspectez le treillis, le diamètre, la surface d’étanchéité, le support et la méthode d’installation. |
| Rupture d'écran | Support insuffisant, différence de pression excessive, fatigue, mauvais matériau ou installation incorrecte. | Vérifiez l'état de la plaque de rupture, la résistance du compactage, les limites de pression et la disposition des couches. |
| Points noirs ou polymère dégradé | Matériau stagnant, temps de séjour excessif, surchauffe ou contamination retenue. | Inspectez les points morts, l’état de nettoyage, le profil de température, la procédure d’arrêt et la fréquence de changement de pack. |
| Fluctuation dimensionnelle | Modification de la chute de pression, blocage partiel ou perturbation lors d'un changement de tamis. | Examinez la stabilité de la pression, le fonctionnement du changeur de tamis, le contrôle de sortie et l’état de la matrice. |
Foire aux questions
Quelle est la différence entre une plaque de disjoncteur et un pack de tamis ?
Le pack de tamis est le support de filtration. La plaque de rupture est le composant perforé rigide qui supporte le bloc de tamis et fournit des passages d'écoulement de matière fondue vers la filière.
Une plaque de rupture augmente-t-elle la contre-pression de l'extrudeuse ?
Oui. La plaque de rupture contribue à la résistance à l'écoulement, mais le bloc de tamisage et la filière sont également des contributeurs majeurs. L'objectif de fonctionnement doit être une plage de pression contrôlée et non la contre-pression la plus élevée possible.
Un tamis plus fin améliore-t-il toujours la qualité de l’extrusion ?
Non. Un maillage plus fin peut retenir les particules plus petites, mais il augmente également la chute de pression et peut raccourcir la durée de vie du tamis. Le niveau de filtration doit être équilibré par rapport à la température de fusion, au débit, aux limites de pression et aux exigences réelles en matière de défauts.
Comment les écrans d’extrudeuse multicouches doivent-ils être disposés ?
Une disposition courante utilise une filtration de plus en plus fine suivie d'une couche de support grossière à côté de la plaque de disjoncteur. La séquence exacte doit être confirmée pour la direction du flux, la construction du pack, la résistance du maillage et la conception de l'équipement.
Les packs de tamis peuvent-ils être utilisés avec des composés PVC ou LSZH ?
Ils peuvent être utilisés dans des systèmes appropriés, mais le pack doit être sélectionné avec soin car ces composés peuvent être sensibles à la température, au cisaillement, au temps de séjour ou à une montée rapide de la pression. Suivez les instructions du fournisseur de composés et validez la configuration sur la ligne réelle.
Quelle taille de maillage doit-on utiliser pour l’extrusion des câbles ?
Il n’existe pas de maillage unique pour tous les câbles. La sélection dépend de la gaine ou du composé isolant, du risque de contamination, du jeu de matrice, des exigences en matière de qualité de surface, de la chute de pression admissible et de la capacité de l'équipement.
Conclusion
La plaque de disjoncteur et le tamis effectuent des tâches connexes mais distinctes. Le filtre filtre le polymère fondu ; la plaque de rupture supporte ce filtre et aide à établir les conditions de débit et de pression entrant dans la tête d'extrusion. Un fonctionnement fiable dépend de l'adaptation des plaques, des treillis, de la disposition des couches et des critères de changement à la machine, au composé et au produit réels plutôt que d'appliquer un ensemble universel de dimensions.